 0086-15068518279 (kinesisk)/001-5416026691 (engelsk)


 No
Hva er en CNC sylindrisk slipemaskin
En CNC sylindrisk slipemaskin er et metallskjæreverktøy som fjerner et tynt lag av materiale fra den ytre eller indre overflaten av et rundt arbeidsstykke ved hjelp av en roterende slipeskive, mens selve delen dreier seg mellom sentrene eller i en chuck. Bokstavene CNC står for datamaskinens numeriske kontroll, noe som betyr at hjulhodet, arbeidsbordet og innmatingsaksen alle beveger seg under programinstruksjoner i stedet for manuelle håndhjul. Resultatet er en aksel, rulle, pinne eller spindel med en diametertoleranse som kan nå enkeltsifrede mikronnivåer og en overflatefinish som er langt jevnere enn dreiing eller fresing kan produsere på egen hånd.
Rent praktisk er denne maskinen etterbehandlingsstasjonen som kommer etter vending eller herding. En aksel groves først ut på en dreiebenk, deretter varmebehandles for å øke hardheten, og til slutt sendes til CNC sylindrisk slipemaskin å bringe diameteren og rundheten tilbake innenfor de stramme tallene en tegning krever. Veivakseltapper til biler, hydrauliske sylinderstenger, spindler for maskinverktøy og lagerseter er slipearbeid nesten hver gang fordi dreiing alene ikke kan holde rundheten eller overflatefinishen disse delene trenger når de er herdet.
Hvordan slipeprosessen fungerer inne i maskinen
Fire bevegelser kjøres samtidig når en syklus starter, og å forstå dem forklarer hvorfor maskinen kan holde så fine toleranser.
1
Hjulrotasjon - slipeskivespindelen dreier med en fast periferihastighet, vanligvis mellom 35 og 45 meter per sekund på maskinene som dekkes senere i denne artikkelen, slik at slipekornene kutter med konstant hastighet uavhengig av arbeidsstykkets diameter.
2
Arbeidsstykkerotasjon - delen dreier sakte mellom sentrene eller i en chuck med hodestokk, vanligvis noen tiere til noen hundre omdreininger per minutt, så hvert punkt på overflaten passerer hjulet gjentatte ganger.
3
Bordtravers - arbeidsbordet skyver delen frem og tilbake langs hjulflaten for lange skafter, eller holder seg fast for dykksliping av en kort skulder eller spor i en omgang.
4
Innmatingskontroll - en servodrevet kuleskrue skyver hjulhodet mot delen i trinn så små som 0,001 mm, som er det som lar en CNC-maskin holde diametre som en manuell sliper ikke kan gjenta pålitelig.
En avslutningspassering følger normalt en grovpassering med en tyngre innmatingshastighet, deretter et gnisttrinn hvor hjulet gjør flere pasninger med null ekstra innmating for å la maskinen fjærer tilbake og for å fjerne gjenværende lager. Denne sekvenseringen skrives én gang inn i CNC-programmet og gjentas på hver del, og det er grunnen til at slipepartier med identiske aksler forblir langt mer konsistente enn deler som er maskinert for hånd.
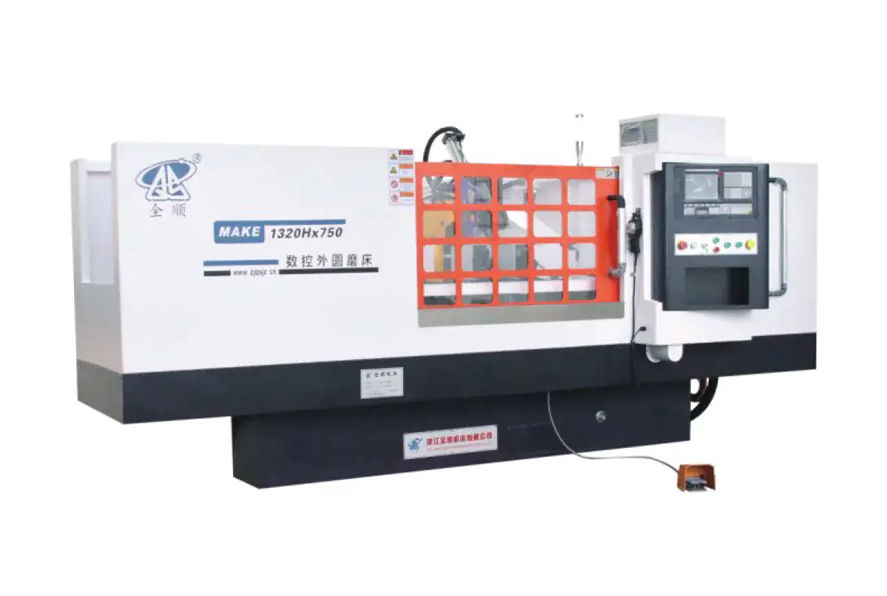
De viktigste strukturelle komponentene og hvorfor de er viktige
Fem delsystemer bestemmer hvor nøyaktig og hvor holdbar en slipemaskin vil være over år med produksjon. En kjøper som sammenligner maskiner bør se på hver enkelt separat i stedet for å dømme en maskin bare etter prislappen.
Senge- og bunnstøping
Sengen er en støpejernsstruktur i ett stykke som er eldet og avlastet før den endelige maskineringen, slik at den ikke deformeres ettersom den absorberer skjærekrefter og temperatursvingninger i verkstedet over år med bruk. En tyngre, godt ribbet støping demper vibrasjonen bedre, og vibrasjon er den største enkeltstående fienden til en fin overflatefinish.
Hjulhodespindel
Spindelen bærer slipeskiven og kan bruke enten rullelager eller hydrodynamiske og hydrostatiske oljefilmlagre. Oljefilmspindler kjører kjøligere under vedvarende tung skjæring og holder rotasjonsnøyaktigheten lenger, og det er grunnen til at modellene med høyere presisjon i sammenligningstabellen nedenfor viser til en økt hjulhastighet på 45 meter per sekund på et dynamisk og statisk trykkspindelalternativ.
Lineære føringsveier og kuleskruer
Presisjons lineære føringer sammen med forhåndsbelastede kuleskruer drevet av servomotorer med absolutt verdi fjerner tilbakeslaget som plaget eldre glideveisdesign, og gir et minimum programmerbart innmatingstrinn på rundt 0,001 mm på maskinene det refereres til i denne artikkelen.
Headstock og tailstock
Senterhøyde begrenser direkte den største diameteren en aksel kan rotere med uten å treffe sengen, og det er grunnen til at produsenter oppgir senterhøyde som en kjernespesifikasjonsfigur i stedet for en ettertanke. Stekepinnepennen påfører et jevnt sentertrykk slik at et langt slankt skaft ikke skravler eller bøyer seg under slipekraft.
CNC-kontroll og samtaleprogramvare
Et konversasjonsslipegrensesnitt lar en operatør legge inn en måldiameter, lengde og lagerfjerningsmengde på en fyll i den tomme skjermen i stedet for å skrive G-kode for hånd, noe som forkorter oppsetttiden for butikker som kjører mange forskjellige små batcher i stedet for én repeterende del i måneder av gangen.
Sammenligning av spesifikasjoner for MK og MAK-serien
Tabellen nedenfor viser syv vanlige konfigurasjoner fra en fungerende MK- og MAK-serie, slik at tallene kan sammenlignes side om side i stedet for å lese ett datablad om gangen. Alle tallene er produsentens tekniske parametere for hver modell.
| Modell | Diameter som skal slipes | Maks lengde som skal slipes | Senterhøyde | Hjulstørrelse O.D. x B x I.D. | Total motorkraft |
|---|---|---|---|---|---|
| MK1350B | Maks 500 mm | 1500 / 2000 / 3000 / 4000 mm | 270 mm | Phi750x75xPhi305mm | 20,63 kW |
| MK1332B | Phi8 til Phi320mm | 500 / 1000 / 1500 / 2000 / 3000 mm | 180 mm | Phi600x75xPhi305mm | 21.475 til 33.075 kW |
| MKE1332B | Phi8 til Phi320mm | 500 / 1000 / 1500 / 2000 / 3000 mm | 180 mm | Phi600x75xPhi305mm | 21.475 til 33.075 kW |
| MAK1320H | Phi8 til Phi200mm | 500 / 750 mm | 135 mm | Phi500x50xPhi203mm | 10,825 kW |
| MAKE1320H | Phi8 til Phi200mm | 500 / 750 mm | 135 mm | Phi500x50xPhi203mm | 10,825 kW |
| MK1320H | Phi8 til Phi200mm | 500 / 800 mm | 135 mm | Phi400x50xPhi203mm | 10,825 kW |
| MKE1320H | Phi8 til Phi200mm | 500 / 800 mm | 135 mm | Phi400x50xPhi203mm | 10,825 kW |
Hjulets periferihastighet er på 38 meter per sekund over hele rekkevidden , stiger til 45 meter per sekund når en dynamisk og statisk trykkspindel er montert, og maksimal vekt på arbeidsstykket skalerer fra 50 kg på den kompakte H-serien til 1000 kg på MK1350B. Å lese denne tabellen sammen med deltegningen foran deg er den raskeste måten å velge en modell på, siden diameterområde og lengde mellom sentrene utelukker de fleste alternativer før kraft eller spindeltype noen gang kommer til avgjørelsen.
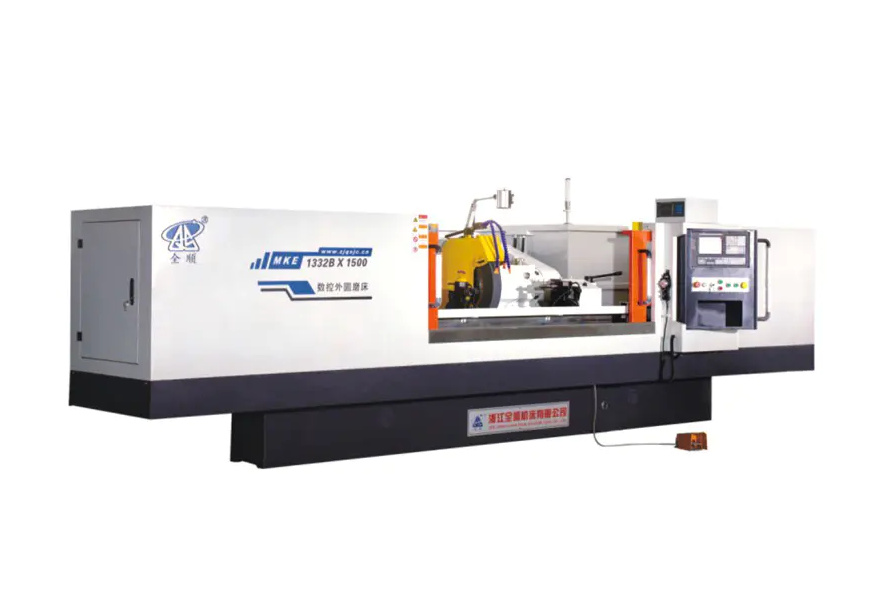
Tilpasse en modell til arbeidsstykkets størrelse og batchvolum
Tre spørsmål begrenser en syv modelllinje ned til ett eller to realistiske valg før et tilbud noen gang blir bedt om.
- Hva er den største diameteren og lengste lengden i delfamilien. En butikk som sliper små pinner og korte aksler under 200 mm diameter og 800 mm lengde passer komfortabelt på MK1320H, MKE1320H, MAK1320H eller MAKE1320H, mens aksler opptil 320 mm diameter og 3000 mm lange ringer etter MK13332 og MK13332 eller MK13332 eller 5 mm. 4000 mm lang trenger MK1350B.
- Hvor tung er den tyngste enkeltdelen. Senterhøyde og bæreevne er begge sporvekten av arbeidsstykket, så et 900 kg veivakselemne har ingen grunn til å lastes inn på en maskin som er vurdert til 150 kg, selv om diameteren ville passe teknisk.
- Er lagerfjerning lett og repeterende, eller tung og inkonsekvent. Smidde eller støpte emner med ujevnt lager drar nytte av den ekstra motorkraften og større hjuldiameteren til MK1332B og MK1350B, mens ferdigdreid stang med en liten, jevn slipekvote kjører effektivt på maskinene i H-serien med lavere effekt.
En enkel regel mange butikkplanleggere bruker, er å dimensjonere maskinen til den største delen som forventes i løpet av de neste tre til fem årene, i stedet for bare delen foran dem i dag, siden en slipemaskin er en ressurs med lang levetid og å oppgradere senterhøyden eller sengelengden senere er sjelden praktisk.
Bransjer og deler som er avhengige av dette utstyret
Sylindrisk sliping dukker opp overalt hvor en rund del må pares med en annen rund del langs en tett toleransepasning, så applikasjonslisten spenner langt utover en enkelt bransje.
| Industri | Typiske deler jord | Typisk toleransemål |
|---|---|---|
| Bil- og motordeler | Veivaksel og kamakseltapper, girkasseaksler, stempelstifter | 0,005 mm til 0,01 mm |
| Hydrauliske og pneumatiske komponenter | Sylinderstenger, stempel, ventilspoler | 0,005 mm til 0,02 mm |
| Lager produksjon | Indre og ytre lagerløp, rullestifter | 0,002 mm til 0,008 mm |
| Maskinverktøybygging | Spindler, presisjonsskruer, styreaksler | 0,003 mm til 0,01 mm |
| Tekstil- og trykkerimaskiner | Ruller, drivaksler, trykksylindere | 0,01 mm til 0,02 mm |
Langt rulle- og sylinderarbeid, som trykkruller eller tekstildrivaksler, er akkurat kategorien som presser butikkene mot de lengre sengealternativene i MK1332B- og MK1350B-serien, siden lengden på sengen mellom sentrene i stedet for diameteren vanligvis er den begrensende spesifikasjonen for disse delene.
Valg av slipeskive og skjæreparametere
Hjulvalg påvirker overflatefinish og syklustid like mye som selve maskinen, så paring av riktig slipemiddel med riktig innmatingshastighet betyr like mye som å velge riktig modell.
Slipemiddel type etter materiale
- Aluminiumoksidhjul passer til aksler i karbonstål og legert stål, og dekker det store flertallet av slipearbeid for biler og generell ingeniørarbeid.
- Kubiske bornitridskiver passer til herdet stål over 55 HRC og holder formen mye lenger enn vanlig slipemiddel ved gjentatte produksjonskjøringer.
- Silisiumkarbidhjul passer til støpejern, bronse og andre ikke-jernholdige eller sprø materialer der aluminiumoksyd raskt vil bli blankt.
Typiske skjæreparametere
En grovsliping fjerner vanligvis 0,02 mm til 0,05 mm med radialmasse per passasje ved en bordhastighet tilpasset hjulbredden, etterfulgt av en finishpassasje på 0,005 mm til 0,01 mm per pass, og et gnisttrinn på to til fire passeringer med null ekstra innmating. Kjølevæskestrøm, vanligvis en vannløselig slipevæske, må kontinuerlig nå kontaktsonen til hjulet og delene, siden varmeoppbygging i dette lille kontaktområdet er det som forårsaker slipebrenning og restspenning i den ferdige delen.
Daglig pleie og forebyggende vedlikehold
Konsekvente daglige vaner holder en slipemaskin på sin nominelle nøyaktighet i mange år i stedet for å gå ut av toleranse i løpet av måneder.
| Intervall | Oppgave |
|---|---|
| Hvert skift | Kontroller kjølevæskenivået og flyten, tørk ned føringer, inspiser hjulet for spon eller glass |
| Ukentlig | Kle slipeskiven, rengjør kjølevæskefilteret eller magnetisk separator, kontroller smøreoljenivået |
| Månedlig | Sjekk spindelens driftstemperatur, inspiser kuleskruen og lineærføringen for slakt, bekreft senterjustering |
| Kvartalsvis | Rengjøring av full kjølevæsketank, sjekk pinnetrykk i halestokken, kjør en geometrisk nøyaktighetssjekk med en teststang |
Kjølevæsketilstanden fortjener spesiell oppmerksomhet, siden skitten eller oppbrukt kjølevæske er den vanligste årsaken til både dårlig overflatefinish og for tidlig hjulslitasje, men det er også det billigste enkeltelementet på denne listen å fikse.
Vanlige slipefeil og praktiske reparasjoner
| Symptom | Sannsynlig årsak | Foreslått reparasjon |
|---|---|---|
| Blå eller brun misfarging på overflaten | Maling brenne fra overflødig varme | Reduser innmatingshastigheten, øk kjølevæskestrømmen, kle på hjulet |
| Bølgede skravlemerker på langs | Spindelubalanse eller løs støtte for bakstokken | Rebalanser hjulet, kontroller sentertrykket, inspiser lagerslitasje |
| Avsmalnende diameter langs delens lengde | Feiljustert senter eller slitt halestokkpensel | Kontroller senterjusteringen på nytt med en testindikator, service på bakstokken |
| Overflatefinish med grov eller kjedelig utseende | Glasert eller belastet hjulflate | Kle på hjulet oftere, bekreft at slipekvaliteten samsvarer med materialet |
Evaluering av kostnad, produksjon og tilbakebetalingsperiode
Kjøpesum er kun en del av eierkostnadsbildet. En realistisk vurdering veier minst fire faktorer sammen.
- Syklustid per del , som avhenger av hjulhastighet, innmatingstrinnstørrelse og hvor mye av prosessen som er automatisert kontra manuelt lastet.
- Strømforbruk , hvor total motoreffekt i spesifikasjonstabellen gir et utgangspunkt for å estimere strømkostnad per skift.
- Hjul og kjølevæske forbruksvarer , som skalerer med hjuldiameter og hvor aggressivt grove passeringer fjerner lager.
- Skrap- og omarbeidshastighet , som et repeterbart CNC-innmatingssystem har en tendens til å senke sammenlignet med manuell sliping, noe som direkte forbedrer effektiv gjennomstrømning.
Butikker som kjører en smal delblanding med høyt volum, gjenvinner vanligvis maskinkostnadene raskest gjennom syklustidsgevinster, mens butikker som kjører mange forskjellige små partier, får kostnadene tilbake hovedsakelig gjennom redusert oppsettstid fra samtaleprogrammering og færre utrangerte deler under første artikkeloppsett.
Ofte stilte spørsmål
Hvilken toleranse kan en CNC sylindrisk slipemaskin oppnå.
De fleste industrielle CNC sylindriske slipemaskiner holder diametertoleranser mellom 0,005 mm og 0,02 mm i normal produksjon, og maskiner utstyrt med dynamiske og statiske trykkspindler kombinert med prosessmåling kan nå repeterbarhet på ensiffer mikron på kritisk lager- eller spindelarbeid.
Hva er forskjellen mellom MK- og MAK-modellnavnet.
Innenfor denne produktfamilien betegner MK-prefikset standard CNC-sylindrisk slipekonfigurasjon, mens MAK-prefikset angir en kompakt konfigurasjon bygget for kortere aksler med mindre diameter, og en ekstra E i modellkoden som MKE eller MAKE indikerer vanligvis et forbedret kontroll- eller drivalternativ på den samme basismaskinen.
Hvor ofte skal slipeskiven kles.
Påkledningsfrekvens avhenger av materialhardhet og smussfjerningshastighet, men et praktisk utgangspunkt for de fleste stålarbeider er å kle på kritiske diametre før hver etterbehandling og minst én gang per skift for generelle produksjonskjøringer, og justere raskere hvis overflatefinishen eller sykluslyden endres merkbart.
Kan en maskin slipe både korte og lange aksler.
Ja, forutsatt at lengden mellom sentrene faller innenfor maskinsengvurderingen, og det er grunnen til at modeller som MK1332B tilbys i fem forskjellige sengelengder fra 500 mm til 3000 mm på samme basemaskin, slik at en butikk kan matche senglengden til dens typiske delområde uten å betale for ubrukt reise.
Hvilke grenser for arbeidsstykkevekt gjelder for mindre modeller.
Den kompakte 1320H-serien som er dekket i sammenligningstabellen er vurdert for en maksimal vekt på arbeidsstykket på 50 kg, mens mellomklassen MK1332B og MKE1332B går opp til 150 kg, og den større MK1350B er vurdert for deler opp til 1000 kg, så matching av delvekt til riktig modell beskytter både sentrumsnøyaktighet og levetid.
Betyr en høyere periferihastighet på hjulet alltid raskere syklustid.
Ikke direkte. En høyere periferihastighet, slik som alternativet på 45 meter per sekund tilgjengelig med en dynamisk og statisk trykkspindel, forbedrer hovedsakelig overflatefinishens konsistens og hjullevetid ved en gitt avvirkningshastighet, mens den faktiske syklustiden også avhenger av innmatingstrinn, tabelltravershastighet og hvor mye lager grovpasseringen fjerner.


