 0086-15068518279 (kinesisk)/001-5416026691 (engelsk)


 No
A standard CNC cylindrical grinder was quoted for a splined shaft, and the first batch came off with acceptable roundness but a tooth flank that failed inspection. Ingenting var galt med maskinsengen eller mateaksene. Problemet var hvordan slipeskiven møtte arbeidsstykket. Formsliping betyr å kle hjulet til den formen delen trenger og la det formede hjulet kutte profilen direkte. Whenever the part geometry has to come from the wheel's contour rather than from axis interpolation, you are dealing with form grinding, and the way you specify a machine changes with it.
Hva formsliping egentlig betyr på butikkgulvet
A conventional cylindrical grinder treats the wheel as a plain cylinder and builds the part shape from workpiece rotation, table travel and wheelhead infeed. Form grinding reverses that logic. The wheel is dressed into a contour that is the complement of the feature being produced, whether that is a spline groove, a thread form, a radius or a cam profile, and then it is fed straight into the work. Hvis hjulet er bredt nok, reproduserer ett aksialt trinn på én hjulbredde hele profilen på delen.
To praktiske konsekvenser følger. First, cycle time becomes far less sensitive to profile complexity, because the shape is generated in a single engagement rather than approximated by several axes moving in sequence. For det andre blir profilnøyaktighet et speil av nøyaktighet for hjuldressing. Hvis en dressingsvalse slites med 0,005 mm, vil arbeidsstykket trofast gjengi de 0,005 mm uansett hvor god resten av maskinen er. Dykksliping , where the wheel feeds perpendicular to the work instead of travelling along it, is the most natural infeed method for these profiles because the wheel width is already matched to the feature.
Avveiningen mellom formsliping og interpolert sliping
Interpolated grinding uses a plain cylindrical wheel, sometimes with only single-point contact, and walks it along a programmed path to generate the contour. Det er fleksibelt: endre programmet og du har en ny form, uten dressing roll å bestille. For milde buer og sjeldne vekslinger er det vanligvis den billigere ruten.
Balansen tipper mot formsliping når funksjonen er smal, dyp og gjentatt i volum. Work through these points in order:
- Batchstørrelse. Hvis den samme profilen gjentar seg tusenvis av ganger, amortiseres kostnadene for en dressingroll raskt. On a fifty-piece order it does not.
- Profilbredde og -dybde. Smale spor, små radier og tannformer favoriserer et formet hjul. Wide, shallow curves rarely justify one.
- Påkledningsevne. Hvis selve rullen er vanskelig å produsere med den nødvendige nøyaktigheten, er interpolering den sikreste spesifikasjonen.
- Byttefrekvens. High-mix, low-volume shops are usually better served by interpolation paired with CNC dressing.
 CNC Cylindrical Grinding Machine MK/MAK Series Our High-Precision CNC Cylindrical Grinding Machine is engineered for manufacturing environments requiring extreme dimensional accuracy and flawless surface finishes. ... Se produkt →
Hva som virkelig bestemmer formslipenøyaktighet og finish
Wheel Dressing, grunnlaget for hele prosessen
Det er to grunnleggende påkledningsruter. A formed diamond roll presses a fixed contour into the wheel, or a CNC-mounted diamond tool sweeps the profile point by point while a rotary axis indexes the wheel. Rulldressing er rask og svært repeterbar fra en dressingsyklus til den neste, noe som passer til volumproduksjon. CNC single-point dressing is more flexible and can follow arbitrary profile programs, but the cycle is slower and it leans heavily on the positioning accuracy of the rotary axes.
Uansett hvilken rute som velges, bør påkledningsintervallet settes etter antall stykker, ikke etter skiftmønster. Glassering og sløving forskyver profilen raskt, og effekten viser seg først i den smaleste, dypeste delen av formen.
Coolant Delivery and Swarf Removal
Kontaktbuen i formsliping er mye bredere enn ved vanlig sylindrisk sliping, og mesteparten av varmen som genereres sitter inne i den smale sømmen. Coolant struggles to reach the cutting zone because the form creates a restricted gap between wheel and workpiece, especially at higher depths of cut. Høytrykksdyser rettet direkte inn i kontaktbuen, med tilstrekkelig flyt og ren filtrering, er det som faktisk løser dette. Utsultet kjøling produserer brenning, overflatetempering og formdrift, og disse feilene er de vanskeligste å spore senere.
Swarf handling deserves the same attention. Formsliping gir lengre, mer kontinuerlige flis, og en dårlig filtrert kjølevæsketilførsel vil føre dem rett tilbake i slipesonen.
Strukturell stivhet, termisk stabilitet og inspeksjon
Form grinding demands higher normal force than conventional cylindrical grinding, because the wheel is in contact across a much greater width at once. Sengen, hjulhodespindelen og bakstokken må alle absorbere den belastningen uten å bøye seg. En maskin med utmerket statisk geometri men utilstrekkelig dynamisk stivhet vil produsere en profil som varierer langs delens lengde. Termisk drift er den andre halvparten av det samme problemet: en spindel som starter kald og varmes opp gjennom skiftet flytter profilen med mikron etter hvert som dagen går.
Der toleransene er trange, er måling i prosessen verdt investeringen. Den fanger opp en slitt profil mens partiet fortsatt kjører, i stedet for etter at delene har blitt inspisert offline.
 Høypresisjon CNC sylindrisk slipemaskin Our High-Precision CNC Cylindrical Grinding Machine is engineered for industrial environments requiring extreme dimensional accuracy, sub-micron repeatability, and fla... Se produkt →
Part Types That Suit Form Grinding
Prosessen er på sitt beste på deler med fast tverrsnitt, smale egenskaper og gjentatt etterspørsel:
- Splinede aksler og motoraksler, hvor sporene er kuttet i ett inngrep i stedet for frest tann for tann.
- Gjenger, blyskruer og ormer, hvor gjengeformen er garantert av det kledde hjulet i stedet for av verktøybanen.
- Brosjer og lange skjæreverktøy, hvor retthet og profilkonsistens må holde over hele lengden.
- Kamrekker, radier og veivakselfileter, konturer som vanlig sylindrisk sliping bare kan tilnærme med multi-akse interpolering.
- Ruller, inkludert de som krever kronede, konkave eller CVC-profiler generert av lukket sløyfe, punkt-for-punkt dressing.
Noen utbyggere adresserer dette arbeidet med dedikerte plattformer, som f.eks høypresisjon CNC-profil sylindrisk sliping systemer der forbindingsaksen og kontrolloppløsningen er spesifisert mot delprofiltoleransen i stedet for kompensert i ettertid.
Når en del trenger flere jordegenskaper i ett oppsett, for eksempel en utvendig diameter pluss en skulderflate, eller et herdet skaft med både en ytre og en indre overflate, slår en maskin som kombinerer operasjoner vanligvis to enkeltformålsmaskiner. Færre oppsett betyr færre datumendringer, og det alene forbedrer profilkonsistensen.
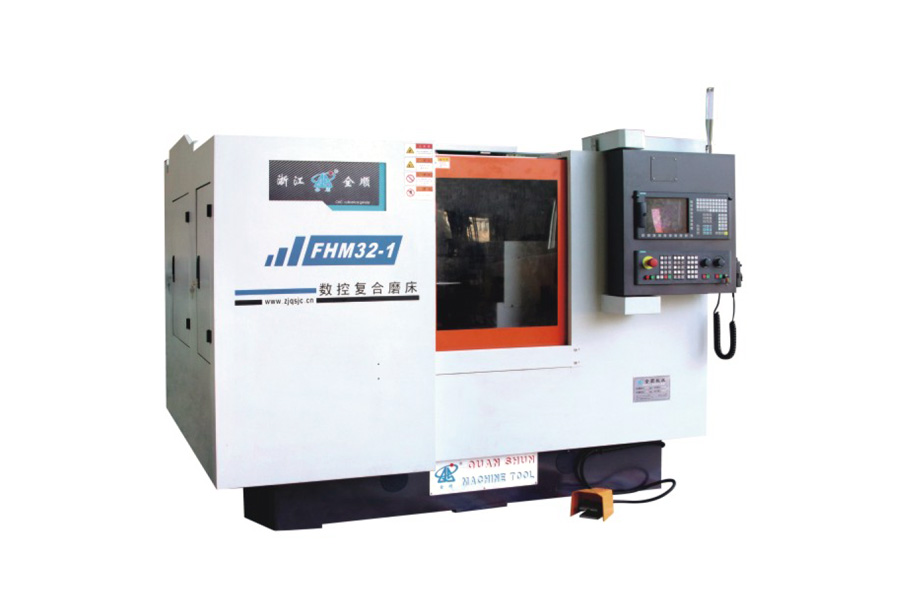 CNC sammensatt slipemaskin CNC Compound Grinding Machine er den ultimate fleroppgaveløsningen konstruert for høypresisjon, enkeltoppsett maskinering av komplekse arbeidsstykker. Utstyrt med en h... Se produkt →
Hva du skal kontrollere før du kjøper en formslipemaskin
Det er vanlig å finne formslipeevne som hevdes i et spesifikasjonsark som aldri materialiserer seg ved skjærekanten. Punktene nedenfor er de som avgjør reell ytelse.
| Krav | Hva skal bekreftes | Hvorfor det betyr noe |
|---|---|---|
| Profiltoleranse | Hvordan figuren defineres og måles, og om den er oppgitt varmt eller kaldt | Profilnøyaktighet følger dressingsnøyaktighet, så målegrunnlaget avgjør maskinklassen |
| Påkledningssystem | Formet rull eller CNC enkeltpunkt, pluss roterende akseoppløsning | Setter avveiningen mellom overgangsfleksibilitet og profilrepeterbarhet |
| Kjølevæske og filtrering | Nozzle pressure, flow rate, filtration grade and nozzle positioning | Dårlig dekning forårsaker brannskader og forvrenger smale former før noen annen grense nås |
| Strukturell stivhet | Normal kraftkapasitet ved maksimal hjulbredde og skjæredybde | Utilstrekkelig stivhet gir avsmalning og profildrift langs arbeidsstykket |
| Inspeksjonsmetode | Måling under prosessen, manuelle målere eller offline CMM-rutine | Determines how quickly wheel wear is detected before it reaches the part |
| Byttetid | Time to swap a dressing roll and re-establish the datum | Directly limits achievable output in high-mix, low-volume production |
Reelle kostnader, kapasitet og innkjøpsrisiko
Pengene i formsliping brukes i drift, ikke i oppkjøp. Three numbers decide whether the process pays for itself:
- The service life of the dressing roll or diamond tool, and how long replacement takes.
- The dressing depth per cycle, which sets how much wheel is consumed over a production run.
- The ratio of dressing time to grinding time, which decides whether the quoted cycle is achievable.
Den vanligste kjøpsfeilen er å kjøpe en maskin med dens ideelle nøyaktighetsevne, mens du spesifiserer kjølevæsken og filtreringspakken på det laveste akseptable nivået. That machine will cut a correct profile during the acceptance trial, then drift once production starts and dressing intervals shorten. En annen risiko er å undervurdere overgangen. Hvis det tar et halvt skift å bytte en dressing-rull og re-datuming, vil en butikk som skifter profil to ganger i uken slite med å få tilbake investeringen, uansett hvor nøyaktig maskinen er på papiret.
Formsliping får sin plass under spesifikke forhold: profilen må komme fra hjulet, batchen er stor nok til å amortisere verktøy, kjølevæsken og filtreringssystemet kan støtte en bred kontaktbue, og dressing- og inspeksjonsrutinen kan holde tritt med produksjonen. When all four hold, the process reproduces complex contours in shorter cycles than multi-axis interpolation can manage. Når en av dem mangler, er en konvensjonell sylindrisk kvern med CNC-dressing ofte den mer ærlige spesifikasjonen, og å si så tidlig er billigere enn å oppdage den i den første produksjonsgruppen.


