 0086-15068518279 (kinesisk)/001-5416026691 (engelsk)


 No
Direkte svar
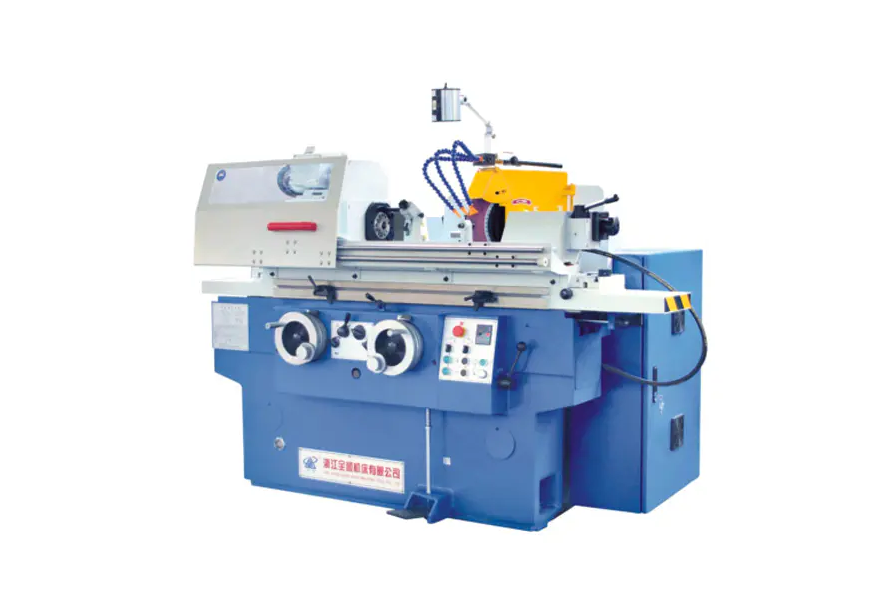
A slipemaskin fungerer ved å rotere en slipeskive med høy hastighet mot et arbeidsstykke for å fjerne materiale gjennom slitasje, og forme overflaten til nøyaktige dimensjonstoleranser. Hjulets slipekorn fungerer som tusenvis av mikroskjærekanter, som hver barberer av bittesmå fliser av materiale for hver pass.
Kjernemekanisme
Fysikken bak materialfjerning
Ved grunnlaget konverterer en slipemaskin rotasjonsenergi til abrasiv skjærevirkning. Slipeskiven spinner med overflatehastigheter vanligvis mellom 20 og 45 m/s , presser mot arbeidsstykket med kontrollert kraft. Hvert slipekorn - vanligvis aluminiumoksid, silisiumkarbid eller kubisk bornitrid (CBN) - fungerer som et enkeltpunkts skjæreverktøy som opererer i mikroskopisk skala.
Når et korn kommer i kontakt med arbeidsstykket, skjer tre ting i rekkefølge:
- Elastisk deformasjon — kornet komprimerer overflaten før skjæringen begynner
- Plast pløying — materialet skyves sidelengs og danner rygger
- Chipdannelse — kornet klipper en mikrobrikke fri fra grunnmaterialet
Denne prosessen gjentas millioner av ganger per minutt over hele hjulflaten, og produserer den karakteristiske glatte finishen som slipingen er kjent for. Overflateruhetsverdier på Ra 0,1 til 1,6 mikrometer oppnås rutinemessig - finere enn noen dreie- eller freseoperasjon.
45 m/s
Typisk maks hjuloverflatehastighet
Ra 0,1 μm
Oppnåelig overflateruhet
0,001 mm
Dimensjonstoleranseområde
Anatomi
Nøkkelkomponenter og hva de gjør
Slipeskive
Skjæreverktøyet. Sammensatt av slipekorn bundet sammen (vitrifiserte, harpiks- eller gummibindinger). Hjulkvalitet (hardhet) og struktur (kornavstand) velges basert på material- og finishkrav.
Hjulhode / spindel
Huser spindelmotoren og lagrene som roterer hjulet. Spindelstivhet er kritisk - selv 0,001 mm utløp forårsaker skravlemerker på den ferdige overflaten.
Arbeidsbord
Holder og krysser arbeidsstykket. På overflateslipere går bordet frem og tilbake (frem og tilbake) eller roterer. På sylindriske slipemaskiner går bordet langs Z-aksen mens arbeidsstykket roterer.
Kommode
Et verktøy med diamantspiss som med jevne mellomrom skjerper slipeskiven ved å bryte av sløve korn og gjenopprette skivens geometri. Uten dressing faller slipeeffektiviteten kraftig og overflatekvaliteten forringes.
Kjølevæskesystem
Leverer skjærevæske (vannløselig olje eller syntetisk kjølevæske) med strømningshastigheter på 20 til 100 l/min til slipesonen. Kjølevæske reduserer varmen (temperaturer i slipesonen kan overstige 1000 grader lokalt), spyler spåner og smører kuttet.
Fôringsmekanisme
Kontrollerer hvor dypt hjulet griper inn i arbeidsstykket (innmating / skjæredybde). Presisjonsmatemekanismer løses opp til 0,001 mm trinn, noe som muliggjør fjerning av mikromaterialer som skiller sliping fra grovere skjæreprosesser.
Maskintyper
Hovedtyper og deres arbeidsprinsipper
Ulike geometrier krever fundamentalt forskjellige maskinkonfigurasjoner. Nedenfor er de fire vanligste typene som brukes i industriell produksjon:
| Maskintype | Arbeidsstykkebevegelse | Hjulbevegelse | Typisk toleranse | Vanlig applikasjon |
| Overflatesliper | Frem- og tilbakegående eller roterende bord | Roterer, nedmating per pass | /- 0,005 mm | Flate plater, former, verktøy |
| Sylindrisk kvern | Roterer mellom sentrene | Roterer, går aksialt | /- 0,002 mm | Aksler, pinner, ruller |
| Senterløs kvern | Mates gjennom av reguleringshjul | Slipehjulsreguleringsskive | /- 0,001 mm | Stenger, rør, deler med høyt volum |
| Innvendig kvern | Roterer (eller holdes stille) | Lite hjul roterer inne i boringen | /- 0,003 mm | Lagerløp, hydrauliske sylindre |
Dypdykk
Hvordan senterløs sliping oppnår eksepsjonell gjennomstrømning
Senterløs sliping er den mest produktive formen for sylindrisk sliping fordi den eliminerer delfeste helt. Arbeidsstykket hviler på et blad mellom to hjul:
- Slipeskive (stor, høyhastighets) gjør selve skjæringen ved hastigheter opp til 60 m/s
- Reguleringshjul (mindre, vippet 1 til 6 grader) kontrollerer delens rotasjonshastighet og aksial matingshastighet
Ved å vippe reguleringshjulet roteres og skyves delen samtidig aksialt gjennom maskinen - en metode som kalles "gjennommatingssliping". En produksjonssenterløs kvern kan behandle mer enn 1000 små sylindriske deler i timen uten operatørlasting/lossing mellom delene.
Dette gjør senterløs sliping til standardprosessen for komponenter med høyt volum som bilventilstammer (toleranser på /- 0,003 mm på 6 mm diameter) og lagerruller.
Prosesskontroll
Kritiske parametere som styrer slipeytelsen
Sliperesultater bestemmes av fire interagerende prosessvariabler. Å misforstå en av dem forårsaker enten dårlig overflatefinish, dimensjonsfeil eller termisk skade (forbrenning).
Hjulhastighet (Vs)
Høyere hjulhastighet betyr at hvert korn fjerner en tynnere spon, reduserer skjærekreftene og forbedrer finishen – men øker varmeutviklingen. CBN-hjul opererer med 80 til 120 m/s i høyhastighetssliping (HSG) av denne grunn.
Arbeidsstykkehastighet (Vw)
Raskere arbeidsstykkebevegelse øker materialfjerningshastigheten (MRR), men øker sponbelastningen. Hastighetsforholdet Vs/Vw varierer vanligvis fra 60:1 til 120:1 i presisjonsslipeapplikasjoner.
Kuttdybde (ae)
Grovbearbeiding kan bruke ae = 0,05 mm; etterbehandlingspass bruker 0,002 til 0,005 mm. Spark-out-passeringer (nullmating) på slutten av en syklus lar maskinens avbøyning springe tilbake, noe som forbedrer dimensjonsnøyaktigheten.
Spesifikk materialfjerningshastighet (Q'w)
Uttrykt i mm3/mm/s er dette den styrende produktivitetsmålingen. Moderne CNC-kverner optimerer Q'w i sanntid ved å bruke strømovervåking for å holde seg nær brennterskelen uten å krysse den.
Felles utfordring
Termisk skade: Risikoen hver slipeoperasjon må håndtere
Sliping genererer intens lokalisert varme - opp til 1500 °C ved kontaktsonen korn-arbeidsstykke i ekstreme tilfeller - varer bare i mikrosekunder per kornkontakt. Hvis varmen ikke kan forsvinne raskt nok, forårsaker det:
- Sliping brenne - oksidasjon av overflaten, synlig som blå/brun misfarging, noe som indikerer mikrostrukturelle endringer
- Gjenværende strekkspenning — som dramatisk reduserer utmattelseslevetiden til herdede stålkomponenter
- Overflateherding eller mykgjøring — endre hardhetsprofilen varmebehandlingen ble designet for å oppnå
Forebygging av termisk skade krever en kombinasjon av aggressiv kjølevæskepåføring (høytrykksdyser ved 50 til 80 bar i enkelte romfartsapplikasjoner), riktig hjulvalg (åpen struktur for fri skjæring) og konservative materialfjerningshastigheter i finishpassasjer.
Barkhausen-støyanalyse og røntgendiffraksjon brukes i kvalitetskritiske industrier (lager, romfart) for å ikke-destruktivt verifisere at bakkeoverflater er frie for gjenværende strekkspenninger etter maskinering.
Valgguide
Velge riktig slipemiddel for materialet
Hjulvalg er den største enkelthendelen for både produktivitet og overflatekvalitet. Feil slipemiddel gir ikke bare dårlig ytelse – det kan brenne eller sprekke arbeidsstykket.
| Slipende type | Best for | Unngå på | Relativ kostnad |
| Aluminiumoksid (Al2O3) | Stål, høyhastighetsstål, jernholdige metaller | Karbid, keramikk | Lavt |
| Silisiumkarbid (SiC) | Støpejern, ikke-jernholdig, keramikk, stein | Herdet stål (reagerer kjemisk) | Lavt-Medium |
| Cubic Boron Nitride (CBN) | Herdet stål (over 45 HRC), superlegeringer | Mykt stål, aluminium | Høy |
| Diamant | Karbid, keramikk, glass, composites | Stål (karbondifusjon forårsaker rask slitasje) | Veldig høy |
Moderne teknologi
Hvordan CNC-kontroll har forvandlet slipepresisjon
Moderne CNC-slipemaskiner integrerer tilbakemeldinger med lukket sløyfe som konvensjonelle maskiner ikke kan matche. Nøkkelteknologier inkluderer:
- Måling underveis — luft- eller kontaktprober måler arbeidsstykkets diameter mens sliping er aktiv, og justerer innmatingen automatisk for å treffe måldimensjoner innenfor 0,001 mm
- Akustiske emisjonssensorer – oppdage høyfrekvenssignalet når hjulet først kommer i kontakt med arbeidsstykket eller kommoden, eliminerer luftslipetid og oppdager hjulbrudd
- Adaptiv matingskontroll — Spindelkraftovervåking mater data tilbake til CNC for å opprettholde konstant materialfjerningshastighet når hjulet slites
- Automatisk hjulbalansering — dynamiske balansere inne i hjulflensen korrigerer ubalansen i sanntid, og reduserer vibrasjoner under 1 g ved driftshastighet
En moderne CNC sylindrisk sliper kan fullføre en akselslipesyklus på under 90 sekunder med Cpk-verdier over 1,67 – prosesskapasitet som manuell sliping i batch-modus ikke kan nærme seg.
Praktisk veiledning
Hva operatører må sjekke før hver slipekjøring
Selv den beste maskinen produserer skrap hvis kontrollene før bruk hoppes over. Følgende sjekkliste dekker de elementene som har størst effekt:
- Utfør a ringtest på slipeskiven - en klar metallisk tone indikerer ingen sprekker; et kjedelig dunk betyr at hjulet må kastes
- Bekreft hjulet RPM-vurdering overskrider spindelens maksimale hastighet med en sikkerhetsmargin på minst 25 %
- Sjekk kjølevæsken konsentrasjon og strømningshastighet før start — nedbrutt kjølevæske forårsaker forbrenning selv ved konservative parametere
- Kle på hjulet ved starten av hver ny jobb eller etter mer enn 30 minutter med tomgang for å gjenopprette skjæreskarpheten
- Bekreft arbeidsstykket festestivhet – et arbeidsstykke som vibrerer forårsaker skravlemerker ved frekvenser på 500 til 2000 Hz, noe som ødelegger overflatefinishen
- Inspiser gnistbeskyttelse og hjulbeskyttelse — slipende gnister kan strekke seg 3 til 5 meter, og hjulfragmenter ved driftshastighet er dødelige prosjektiler


