 0086-15068518279 (kinesisk)/001-5416026691 (engelsk)


 No
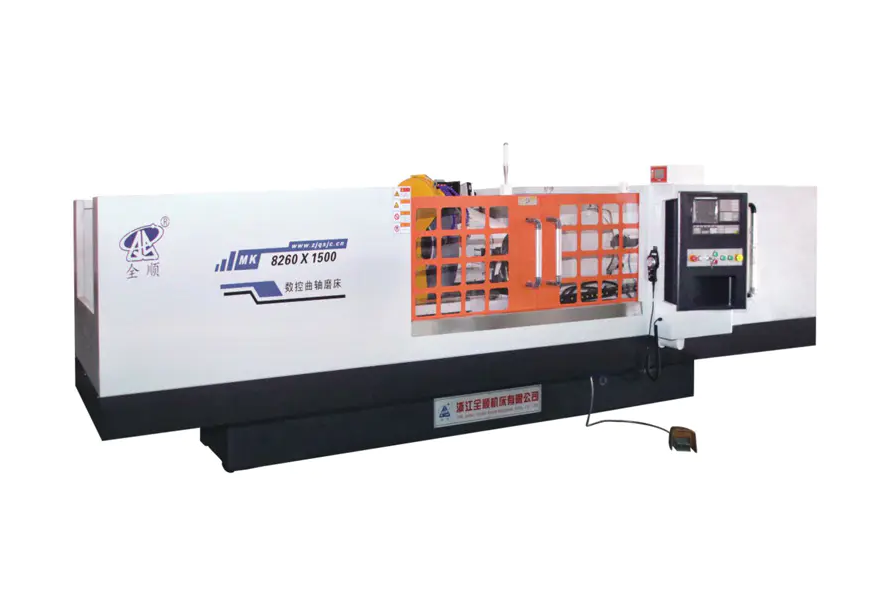
Evaluering av presisjonen og repeterbarheten til en CNC veivakselsliper krever systematisk måling av dimensjonsnøyaktighet, geometriske toleranser og prosesskonsistens over flere bearbeidingssykluser. Kjernetilnærmingen kombinerer sondering på maskinen, CMM (Coordinate Measuring Machine) verifisering og statistisk prosesskontroll (SPC) analyse. En godt kalibrert CNC veivakselsliper bør oppnå rundhet innenfor ±0,001 mm , diameter toleranse innenfor ±0,002 mm , og en Cpk-verdi på 1,33 eller høyere å anses som produksjonsdyktig.
Evalueringsprosessen er ikke en engangssjekk – det er en strukturert protokoll som spenner over maskinkvalifisering, arbeidsstykkeinspeksjon og langsiktig kapasitetsanalyse.
Nøkkelpresisjonsmålinger for CNC veivakselsliping
Før du kjører noen test, er det viktig å definere hvilke parametere som utgjør "presisjon" for en veivakselsliper. Disse beregningene påvirker motorytelsen og komponentlevetiden direkte.
- Journaldiametertoleranse: Typisk ±0,002–0,005 mm for veivaksler med høy ytelse.
- Rundhet (sirkularitet): Bør være innenfor 0,001–0,003 mm for hoved- og stifttapper.
- Sylindrisitet: Måler konus- og tønneavvik langs tapplengden, typisk ≤0,002 mm.
- Overflateruhet (Ra): Mål Ra ≤ 0,4 µm for lagerkontaktflater.
- Pin Journal-kastnøyaktighet: Avvik av stiftens senter i forhold til hovedaksen, vanligvis ≤0,005 mm.
- Vinkelplassering av pin-journaler: Kritisk for motortiming; vinkelfeil bør ikke overstige ±0,05°.
Disse beregningene danner målingsskjemaet. Enhver evalueringsprotokoll må adressere hver enkelt med passende instrument og metode.
Maskinkvalifisering: Utgangspunktet
Før arbeidsstykkesliping begynner, må selve maskinen verifiseres gjennom geometriske og dynamiske kvalifikasjonstester. Disse testene fastslår om maskinens mekaniske struktur kan støtte de påståtte toleransene.
Geometriske nøyaktighetstester
Bruk et laserinterferometer eller presisjonskulestang for å sjekke:
- Retthet til slipeskivehodets traversakse (X-akse): mål ≤ 0,002 mm/300 mm
- Parallellitet mellom hjulspindelens akse og arbeidshodet/bakstokkaksen: ≤ 0,003 mm/500 mm
- Utløp av slipeskivespindelen: ≤ 0,001 mm
- Arbeidshodespindelløp: ≤ 0,002 mm
Termisk stabilitetsvurdering
Termisk drift er en viktig kilde til dimensjonsfeil i CNC-sliping. Kjør maskinen ved driftstemperatur i minst 60–90 minutter før du tar presisjonsmålinger. Mål den termiske forskyvningen ved slipespindelen ved hjelp av en kapasitiv sensor med 15-minutters intervaller. En stabil maskin bør utstille mindre enn 0,003 mm termisk drift etter oppvarming.
Måling på maskinen: Sanntidspresisjonskontroll
Moderne CNC veivakselslipers integrer in-prosess målesystemer som kontinuerlig måler arbeidsstykkets diameter under sliping. Denne aktive tilbakemeldingssløyfen er den mest direkte metoden for å kontrollere dimensjonal presisjon.
For å evaluere effektiviteten til måleren på maskinen:
- Slip en testjournal til en nominell diameter og noter måleravlesningen ved gnist-ut.
- Fjern arbeidsstykket og mål den samme tappen med en kalibrert luftmåler eller CMM.
- Beregn forskjellen mellom avlesningen på maskinen og frakoblet måling.
- Gjenta dette over 10 påfølgende deler for å fastslå målekorrelasjonsfeilen.
En velfungerende prosessmåler bør korrelere med CMM-resultatene innenfor ±0,001 mm . Avvik utover dette indikerer måleslitasje, monteringsproblemer eller kjølevæskeforurensning.
Inspeksjon etter prosess med CMM og rundhetstester
Måling utenfor maskinen gir de mest objektive dataene for presisjonsevaluering. To instrumenter er uunnværlige:
Koordinatmålemaskin (CMM)
CMM-inspeksjon fanger diameter, sylindrisitet og kastenøyaktighet. For veivakselevaluering er en skanningssonde å foretrekke fremfor en berøringsutløserprobe fordi den samler hundrevis av poeng per journal, og gir statistisk robuste data. Mål på minimum 3 tverrsnitt per journal (begge ender og senter) ved hjelp av minst 36 punkter per tverrsnitt .
Rundhet/formtester
En dedikert rundhetstester (Taylor Hobson-type eller tilsvarende) gir langt høyere oppløsning for sirkularitet og overflatebølger enn en CMM. Den bruker en presisjonsspindel med vinkelusikkerhet under 0,01 buesekunder . Dette instrumentet er viktig for å evaluere:
- Rundhetsfeil i henhold til ISO 12181
- Lobing (oddetalls harmoniske feil forårsaket av senterløs feste)
- Bølger (mellomromlig frekvensfeil knyttet til hjulskravling)
Repeterbarhetstesting: Gauge R&R og SPC-tilnærming
Repeterbarhet handler ikke bare om en god del - det handler om konsistent produksjon over en produksjonsserie . To strukturerte metoder definerer denne evnen:
Måler repeterbarhet og reproduserbarhet (måler R&R)
Denne studien skiller målesystemvariasjon fra faktisk delvariasjon. Prosedyre:
- Velg 10 veivakseltapper som spenner over det forventede diameterområdet.
- La 2–3 operatører hver måle alle 10 delene, 3 ganger hver, i tilfeldig rekkefølge.
- Beregn %GRR = (Gauge R&R-variasjon / Total variasjon) × 100.
Akseptkriterier: %GRR ≤ 10 % er utmerket; 10–30 % er marginalt; over 30 % krever korrigerende tiltak før produksjonsdata er klarert.
Statistisk prosesskontroll (SPC) og prosesskapasitet
Mal minimum 25–30 påfølgende veivaksler under kontrollerte forhold og noter hovedtappdiameteren for hver del. Plott dataene på et X-bar og R-kontrolldiagram, og beregn deretter:
- Cp (prosesskapasitet): Tiltak spres i forhold til toleranse. Mål-Cp ≥ 1,67.
- Cpk (Process Capability Index): Regner med prosesssentrering. Mål Cpk ≥ 1,33 for standard produksjon; ≥ 1,67 for kritiske tidsskrifter.
- Standardavvik (σ): Bør være under 1/6 av den bilaterale toleransen.
Evalueringssammendrag: Beregninger og akseptterskler
| Parameter | Målemetode | Akseptterskel |
|---|---|---|
| Journaldiameter | CMM / Luftmåler | ±0,002 mm |
| Rundhet | Rundhet Tester | ≤ 0,001 mm |
| Sylindrisitet | CMM-skanning | ≤ 0,002 mm |
| Overflateruhet Ra | Kontakt Profilometer | ≤ 0,4 µm |
| Pinnekast nøyaktighet | CMM | ≤ 0,005 mm |
| Vinkelstiftposisjon | CMM / Roterende Encoder | ≤ ±0,05° |
| Prosesskapasitet (CPK) | SPC-analyse | ≥ 1,33 |
| Måler R&R (%) | Måler R&R-studie | ≤ 10 % |
| On-Machine Gauge Korrelasjon | vs. CMM offline | ± 0,001 mm |
Vanlige kilder til presisjonstap og hvordan man identifiserer dem
Når evalueringsresultater faller utenfor terskelverdiene ovenfor, må grunnårsaken spores systematisk. De vanligste kildene til forringet presisjon i CNC veivakselslipers inkluderer:
- Hjul ubalanse eller dressing feil: Forårsaker skravlemerker synlige i rundhetsprofiler som høyfrekvent lobing. Løsning: balanser hjulet på nytt og kle på med finere bly.
- Arbeidshode- eller halelagerslitasje: Vises som økt utløp på det roterende arbeidsstykket. Detekterbar med en presisjonsindikator ved spindelnesen.
- Termisk vekst under lange produksjonsserier: Identifisert ved å trende CMM-data over tid - hvis diameteren gradvis går i én retning, er termisk kompensasjon eller en oppvarmingssyklus nødvendig.
- Inkonsekvens av feste eller klemme: Resulterer i del-til-del-variasjon i kastnøyaktighet. Kontroller med jevn klemkraft med en momentnøkkel og gjenta målingen.
- CNC-kontroller interpolasjonsfeil: Manifesterer seg som vinkelposisjonsfeil i pinnejournaler. Bekreft ved å sjekke C-akse-koderens oppløsning og innstillinger for kompensasjon for tilbakeslag.
Etablere en periodisk re-evalueringsplan
En engangskvalifisering er ikke tilstrekkelig for langsiktig produksjonssikring. Presisjonsevaluering bør følge en trinnvis tidsplan:
- Hvert produksjonsskift: Bekreft korrelasjon av måleinstrument under prosessen ved å bruke en referansemasterringmåler. Sjekk første og siste del av kjøringen med CMM.
- Ukentlig: Kjør en 10-delt SPC-prøve og beregn Cpk på nytt. Inspiser hjulets tilstand og slitasje på dressingsverktøyet.
- Månedlig: Gjennomfør en full geometrisk nøyaktighetsrevisjon ved hjelp av laserinterferometer og kulestangtesting.
- Årlig eller etter større vedlikehold: Full maskinre-kvalifisering inkludert termisk stabilitet, spindelløp og måler R&R-studie.
Trendanalyse fra disse periodiske kontrollene tillater proaktivt vedlikehold før presisjonen reduseres under spesifikasjonen – reduserer skraphastigheter og uplanlagt nedetid betraktelig.


