 0086-15068518279 (kinesisk)/001-5416026691 (engelsk)


 No
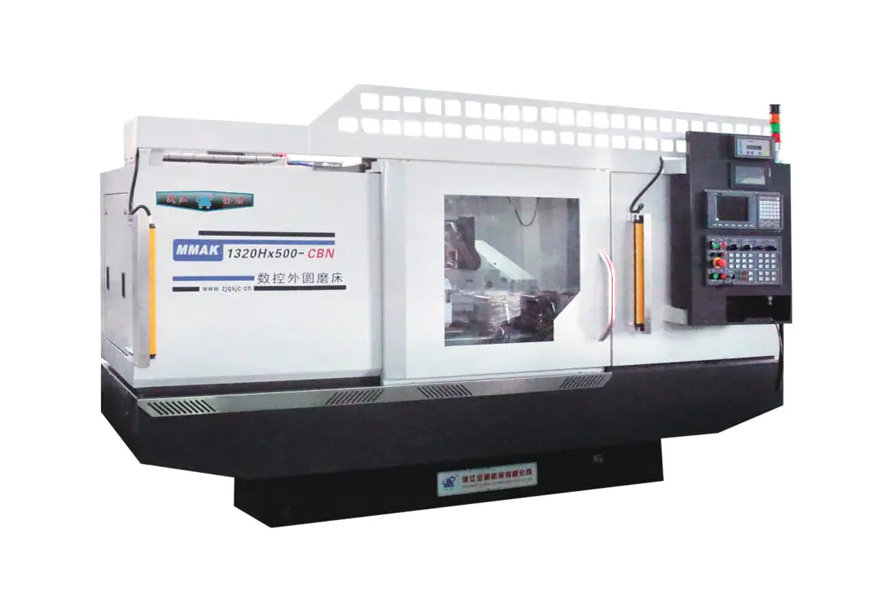
For å bruke en CNC sylindrisk slipemaskin, må du først klemme arbeidsstykket og stille inn verktøyet. Deretter legger du inn eller kaller bearbeidingsprogrammet (G-kode) inn i CNC-systemet. Sett slipeskivehastighet, matehastighet og kjølesystem på/av via kontrollpanelet. Til slutt starter du den automatiske syklusmodusen for presisjonssliping. Kjerneoperasjonen sikrer presis matching mellom arbeidsstykkets akse og slipeskivens bevegelsesbane for å oppnå dimensjonstoleranser på mikronnivå og krav til overflateruhet.
Forstå kjernekomponentene i en CNC sylindrisk slipemaskin
Før du fordyper deg i operasjonsprosessen, er det viktig å forstå den grunnleggende strukturen til presisjonsslipeutstyr. A CNC sylindrisk slipemaskin består hovedsakelig av en seng, hodestokk (som driver arbeidsstykkets rotasjon), bakstokk, slipeskivehode (montering av slipeskiven) og det avgjørende CNC numeriske kontrollsystemet.
CNC-system: Ansvarlig for å kontrollere koblingen mellom X-aksen (slipeskivemating) og Z-aksen (tabell langsgående bevegelse).
Servo Drive: Sikrer stabiliteten til matenøyaktigheten, og påvirker direkte effekten av ekstern sylindrisk sliping.
Detaljerte driftsprosedyrer for en CNC sylindrisk slipemaskin
1. Power-On og Origin Return
Etter slått på, må en "null retur"-operasjon utføres. Dette er for å la CNC-slipemaskinen etablere sitt mekaniske koordinatsystem, og sikre den absolutte nøyaktigheten til påfølgende maskineringsbaner.
2. Oppspenning og justering av arbeidsstykket
Velg midthullsstøtte eller chuckklemming i henhold til arbeidsstykkets form. Bruk en måleklokke for å kontrollere den radiale utløpet av arbeidsstykket for å sikre jevnheten til rotasjonsaksen.
3. Programmering og inndata
Importer maskineringsprogrammet via manuell datainngang (MDI) eller USB-minnepinne. Programmet må inneholde:
- Lineære hastighetsinnstillinger for slipeskiven
- Segmenterte mateparametere for grovsliping, finsliping og gnistfri sliping
- Kompensasjonsdata for sliping av slipeskiven
4. Verktøyinnstilling og arbeidsstykkekoordinatinnstilling
Bestem referanseposisjonen til slipeskiven og arbeidsstykkets overflate ved hjelp av en verktøysett eller "gnisttest"-metoden. Dette trinnet bestemmer den innledende nøyaktigheten til CNC-bearbeiding.
5. Automatisk maskinering og kjøling
Start kjølevæskedysen (juster den med slipepunktet) og klikk på "Cycle Start". Operatører må overvåke slipeprosessen gjennom lyd- og gnistovervåking.
Kjerneelementer for å forbedre maskineringskvaliteten i CNC sylindriske slipemaskiner
Bare å stole på automatiseringsprogrammer er utilstrekkelig under drift CNC sylindrisk slipemaskins . For å oppnå sub-mikron presisjonsmaskinering er det nødvendig med dybdeoptimering i tre dimensjoner: hjulets tilstand, termisk deformasjonskontroll og posisjoneringsdatum.
1. Presisjonsdressing og vedlikehold av slipeskivens egenskaper
Mikrostrukturen til slipeskiven bestemmer direkte overflatefinishen til ekstern sylindrisk sliping. Mens CNC-systemet kan kontrollere matingen, kan det ikke automatisk endre sløvingstilstanden til slipeskiven.
Tekniske detaljer: Skarpheten til diamantkommoden må opprettholdes. Den langsgående matehastigheten under dressing bør justeres fleksibelt i henhold til kravene til grovbearbeiding og etterbehandlingssliping - en større matehastighet kan brukes for grovbearbeiding for å forbedre skjæreeffektiviteten, mens en svært liten matehastighet er nødvendig for etterbehandling for å indusere mikroslipekanter på slipeskivens overflate.
Verdi: Regelmessig og vitenskapelig påkledning forhindrer effektivt overflateskravlemerker (bølgete linjer) og reduserer risikoen for slipeforbrenninger betydelig.
2. Dynamisk termisk stabilitet og kjølevæskestyring
Sliping er i hovedsak en fjerningsprosess med høy energi som genererer betydelig slipevarme. I presisjonsslipeutstyr er termisk deformasjon en "skjult morder" som fører til dimensjonsavvik.
Tekniske detaljer: Kjølevæske kjøler ikke bare overflaten, men vasker også bort slipeavfall og forhindrer tilstopping av hjul. Et kjølesystem med konstant temperatur anbefales for å sikre at kjølevæsketemperaturen svinger synkront med maskinsengens temperatur. Samtidig må kjølevæskedysevinkelen være nøyaktig rettet mot det "kileformede området" av slipesonen for å maksimere varmevekslingen.
Verdi: God termisk balansestyring kontrollerer effektivt den radielle termiske ekspansjonen av arbeidsstykket, og sikrer at dimensjonskonsistensen forblir innenfor minimale toleranser under kontinuerlig bearbeiding av en batch av deler.
3. Fysisk dato og integritet for senterhull
For CNC sylindrisk slipemaskins ved bruk av senterstøtter er arbeidsstykkets senterhull dets rotasjonsgeometriske datum.
Tekniske detaljer: Før spenning må senterhullene i begge ender av arbeidsstykket inspiseres grundig for bulker, oksidbelegg eller spon. Det anbefales å bruke høypresisjonsslipte sentre og påføre et dedikert høytrykksfett på kontaktflatene. Hvis senterhullet har en geometrisk feil på 0,01 mm, etter rotasjonsforstørrelse, kan feilen som reflekteres i arbeidsstykkets rundhet øke eksponentielt.
Verdi: Å sikre renheten og rundheten til referanseposisjonen er grunnleggende for å oppnå høy koaksialitet og høy rundhet, og er også en forutsetning for å maksimere repeterbarheten til CNC-systemet.
Sikkerhetsregler: Ved bruk av automatisert slipeutstyr må egnet verneutstyr brukes. Det er strengt forbudt å åpne sikkerhetsdøren mens slipeskiven roterer med høy hastighet, og slipeskiven bør kontrolleres regelmessig for sprekker for å forhindre eksplosjonsfare under høyhastighetsrotasjon.
Dyktig bruk av CNC sylindriske slipemaskiner krever ikke bare en forståelse av programvareprogrammering, men også følsomhet for mekanisk montering og prosessparametere.


