 0086-15068518279 (kinesisk)/001-5416026691 (engelsk)


 No
Når du sammenligner NC (Numerical Control) og CNC (Computer Numerical Control) slipesystemer, CNC sylindriske slipemaskiner representerer et avgjørende sprang i presisjon, repeterbarhet og produksjonseffektivitet . For produsenter som krever stramme toleranser – ofte innenfor ±0,001 mm – og konsistent produksjon på tvers av høyvolum, er ikke CNC sylindriske slipemaskiner bare en oppgradering; de er den operasjonelle ryggraden som bygger bro mellom eldre NC-systemer og helautomatisert moderne produksjon.
Å forstå hva som skiller disse to teknologiene – og hvorfor CNC sylindriske slipere har en så kritisk rolle – hjelper ingeniører og innkjøpsteam med å ta informerte beslutninger om utstyrsinvestering og prosessdesign.
NC vs CNC: Hva som faktisk skiller seg under panseret
NC-systemer opererer fra forhåndsstanset tape eller faste sekvensielle instruksjoner. Når et program er lastet inn, kjører maskinen det uten tilbakemelding eller selvkorrigering. CNC-systemer, derimot, bruker en mikroprosessorbasert kontroller som kontinuerlig leser, justerer og lagrer programmer digitalt. Denne arkitektoniske forskjellen har dype praktiske konsekvenser.
| Funksjon | NC System | CNC-system |
|---|---|---|
| Programlagring | Utstanset tape / fast sekvens | Digitalt minne (ubegrenset med programmer) |
| Tilbakemelding i sanntid | Ingen | Kontinuerlig sensortilbakemeldingssløyfe |
| Parameterjustering | Manuell omprogrammering kreves | Redigeringer på skjermen på sekunder |
| Aksekontroll | Typisk 2-akset | 2 til 5 akser samtidig |
| Repeterbarhet | ±0,01 mm typisk | ±0,001 mm eller bedre |
| Operatøravhengighet | Høy | Lav til moderat |
I sylindrisk sliping spesifikt oversettes disse forskjellene direkte til overflatefinishkvalitet, dimensjonsnøyaktighet og overgangstid – tre beregninger som definerer lønnsomhet i presisjonsproduksjon.
Hvorfor CNC sylindriske slipemaskiner Okkupere den kritiske mellomgrunnen
CNC sylindriske kverner sitter i skjæringspunktet mellom håndverk med høy presisjon og helautomatiske produksjonslinjer. De er sofistikerte nok til å håndtere komplekse geometrier – konisk sliping, aksler med flere diametre, gjengeformer – men fleksible nok til å omprogrammeres for et nytt arbeidsstykke innen minutter i stedet for timer.
Denne fleksibiliteten er den definerende verdien. Vurder en jobbbutikk som produserer romfartssjakter i partier på 50 til 200 enheter. En NC-kvern vil kreve fysisk rekonfigurering og potensielt en dyktig installeringstekniker for hvert nytt delenummer. En CNC sylindrisk kvern henter det lagrede programmet, kjører en automatisk hjuldresssyklus og begynner produksjonen— reduserer oppsetttiden fra 2–4 timer til under 30 minutter i mange virkelige applikasjoner.
Nøkkelprosessegenskaper som NC ikke kan matche
- Måling underveis: Aktiv måling under sliping gjør at kontrolleren automatisk kompenserer for hjulslitasje, og holder diameteren innenfor toleranse uten operatørintervensjon.
- Automatisk hjuldressing: CNC-kontrollere utfører dressing-rutiner med programmerte intervaller, og sikrer konsistent hjulgeometri og overflatefinish gjennom hele produksjonen.
- Flertrinns slipesykluser: Grov-, halv- og finishpassasjer med forskjellige matehastigheter kan programmeres som en enkelt automatisk syklus, som optimerer både materialfjerningshastighet og endelig overflatekvalitet.
- Kompleks kontursliping: Samtidig X- og Z-akseinterpolering muliggjør produksjon av buede eller profilerte overflater som er geometrisk umulige på en standard NC-maskin.
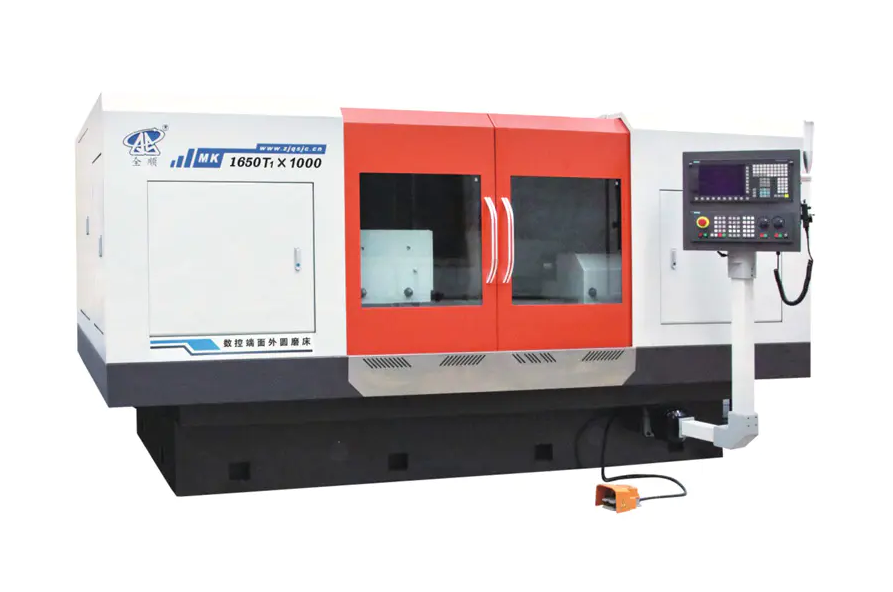
Presisjonsstandarder: Hva CNC sylindrisk sliping Oppnår faktisk
Presisjon er ikke en abstrakt påstand – den er målbar, og tallene betyr noe når man spesifiserer komponenter for lagre, hydrauliske sylindre, girkasser eller turbinaksler.
- Dimensjonstoleranse: CNC sylindriske slipemaskiner i produksjonsgrad oppnår rutinemessig diametertoleranser på IT5 (omtrent ±0,001 mm på en 50 mm aksel), med avanserte systemer som når IT4 eller IT3 i kontrollerte miljøer.
- Overflatefinish: Ra-verdier på 0,2–0,4 µm er standard i sluttsliping; med finkornede hjul og kontrollerte parametere er Ra under 0,1 µm oppnåelig.
- rundhet: CNC-systemer med hydrostatiske arbeidshodespindler kan oppnå rundhetsfeil under 0,2 µm – kritisk for lagerbanesliping.
- Sylindrisitet: Over en arbeidsstykkelengde på 500 mm kan sylindrisitetsavvik på 1–3 µm oppnås med riktig maskinkalibrering og termisk kompensasjon.
Til sammenligning leverer NC sylindriske kverner typisk toleranser i IT7–IT6-området, som er tilstrekkelig for generelle mekaniske komponenter, men utilstrekkelig for presisjonslagre, drivstoffinjeksjonskomponenter eller aksler for medisinsk utstyr.
Bransjer Hvor CNC sylindriske slipemaskiner Er ikke-omsettelige
Flere sektorer er avhengige av CNC sylindrisk sliping som et prosesskritisk trinn, ikke en bekvemmelighet:
Komponenter til drivverk for biler
Kamaksler, veivaksler, transmisjonsaksler og ABS-sensorringer krever sliping til IT5 eller bedre, med overflatefinish under 0,4 µm Ra. Høyvolums billeverandører kjører vanligvis CNC sylindriske slipemaskiner i automatiserte celler, og oppnår syklustider under 90 sekunder per del for aksler med middels diameter.
Luftfart og forsvar
Landingshjulaktuatorer, rotformer til turbinblader og hydrauliske ventilspoler krever både ekstrem presisjon og full prosesssporbarhet. CNC-systemer gir det digitale revisjonssporet – som registrerer faktiske matehastigheter, dressingsintervaller og måledata under prosessen – som kvalitetsstandarder for romfart krever.
Lagerproduksjon
Inner- og yttersliping for presisjonslagre (ABEC 5, 7 og 9 kvaliteter) representerer kanskje den mest krevende applikasjonen for sylindrisk sliping. ABEC 7-lagre krever rundhet innenfor 2,5 µm og diametertoleranser på ±2,5 µm – oppnåelig kun med CNC-systemer utstyrt med aktiv måler og vibrasjonsdempede maskinbaser.
Produksjon av medisinsk utstyr
Kirurgiske instrumentskaft, ortopediske implantatstilker og tannhåndstykkekomponenter er slipt fra titanlegeringer og rustfritt stål til toleranser på ±0,005 mm eller tettere. Kravene til biokompatibilitet krever i tillegg gradfrie, ripefrie overflater – resultater som helt avhenger av presise, repeterbare CNC-slipeparametere.
CNC sylindrisk sliper Konfigurasjoner: Matcher maskintype til applikasjon
Ikke alle CNC sylindriske kverner tjener samme formål. De viktigste konfigurasjonene er rettet mot spesifikke arbeidsstykkegeometrier og produksjonsscenarier:
| Maskintype | Type arbeidsstykke | Typisk applikasjon |
|---|---|---|
| Universal OD/ID-kvern | Ekstern og innvendig diameter | Jobbbutikker, prototype, blandet produksjon |
| Senterløs CNC-sliper | Stenger, pinner, ruller (ingen sentre nødvendig) | Høy-volume pin and roller production |
| CNC Kamaksel/Vevakselsliper | Multi-lobe eller eksentriske skaft | Bilmotorkomponenter |
| CNC gjengesliper | Gjengede aksler, blyskruer | Presisjons blyskruer, kuleskrueaksler |
| CNC dykksliper | Korte funksjoner med spesifikk diameter | Lagerseter, journalsliping |
Å velge feil konfigurasjon – for eksempel å bruke en universal OD-sliper for en kamakselapplikasjon med stort volum – resulterer i syklustider to til tre ganger lengre enn en dedikert CNC-kamakselsliper med C-akseinterpolasjon.
Kritiske operasjonelle faktorer som bestemmer CNC-sliperesultater
Å eie en CNC sylindrisk sliper garanterer ikke automatisk presisjon. Flere driftsvariabler må administreres for å trekke ut maskinens fulle kapasitet:
Termisk stabilitet
Sliping genererer varme som forårsaker utvidelse av både arbeidsstykket og maskinrammen. En temperaturendring på bare 1°C i en stålaksel som er 300 mm lang, forårsaker ca. 3,5 µm dimensjonsendring. CNC-kverner som brukes til arbeid under mikrometer krever temperaturkontrollert kjølevæske, maskinoppvarmingsprotokoller på 30–60 minutter og klimakontrollerte sliperom som holdes ved 20°C ±0,5°C.
Hjulvalg og dressing
Slipemiddelspesifikasjonen – korntype, kornstørrelse, bindehardhet og struktur – må samsvare med arbeidsstykkematerialet, nødvendig finish og fjerningshastighet. Et dårlig tilpasset hjul på en CNC-maskin gir de samme dårlige resultatene som på en NC-maskin. Hjuldressingsparametere (avledning, dybde, overlappingsforhold) programmert inn i CNC-syklusen er like kritiske som selve slipeparameterne.
Arbeidshold og innretting
Sliping mellom senter krever riktig slipt og justerte dødpunkter. Runout på bare 5 µm i midten kan oversettes direkte til rundhetsfeil i den ferdige delen. Stødige hviler for lange arbeidsstykker må plasseres og justeres riktig, da CNC-kontroll ikke kan kompensere for mekanisk feiljustering i arbeidsholdeoppsettet.
Måleintegrasjon under prosess
Moderne CNC sylindriske slipemaskiner utstyrt med luft- eller kontaktmålere måler arbeidsstykkets diameter under sliping. Måleren mater sanntidsdata til kontrolleren, som automatisk justerer innmatingen for å kompensere for hjulslitasje. Uten denne tilbakemeldingssløyfen må operatører utføre manuelle målinger og forskyvninger – og gjeninnføre den menneskelige variasjonen som CNC-systemer er designet for å eliminere.
Når NC-sliping fortsatt gir mening
Til tross for de klare fordelene med CNC-systemer, beholder NC sylindrisk sliping legitime applikasjoner i spesifikke sammenhenger:
- Enkel, dedikert produksjon: En-komponent, høyvolumsproduksjon av en geometrisk enkel del (f.eks. en vanlig sylindrisk pinne til IT7-toleranse) rettferdiggjør kanskje ikke de høyere kostnadene og kompleksiteten til CNC-utstyr.
- Vedlikeholdsbutikker med lavt budsjett: Anlegg som utfører sporadisk intern rekondisjonering av slitte aksler, der toleranser på ±0,01–0,02 mm er akseptable, kan betjene NC-slipere effektivt.
- Regioner med begrenset CNC-ekspertise: I noen produksjonsmiljøer foretrekkes NC-maskiner fordi de er avhengige av mekaniske ferdigheter i stedet for programmeringskunnskap – selv om dette er en stadig mer sjelden vurdering ettersom CNC-operatøropplæring har blitt allment tilgjengelig.
For enhver applikasjon som krever toleranser strammere enn IT6, komplekse geometrier, varianter av flere deler eller dokumentert prosesssporbarhet, er NC-sliping funksjonelt utilstrekkelig – ikke et kostnadsbesparende alternativ.
Integrasjon med moderne produksjonsøkosystemer
CNC sylindriske slipemaskiner fungerer i økende grad ikke som frittstående maskiner, men som nettverksnoder i digitale produksjonsmiljøer. Denne integreringsevnen er fraværende i NC-systemer og representerer en annen dimensjon ved teknologigapet:
- DNC (Direct Numerical Control)-tilkobling: Programmer overføres fra en sentral server til maskinkontrolleren, noe som eliminerer manuell programlasting og reduserer risikoen for bruk av utdaterte delprogrammer.
- Eksport av SPC-data: Målinger i prosessen logges og eksporteres til programvare for statistisk prosesskontroll, noe som muliggjør sanntids Cpk-overvåking og tidlig oppdagelse av prosessdrift – før deler utenfor toleranse produseres.
- Robotintegrasjon: CNC-slipere med standardiserte kommunikasjonsgrensesnitt (OPC-UA, MTConnect) kan integreres i automatiserte laste-/losseceller, noe som muliggjør slipeoperasjoner uten lys under off-skift.
- Forutsigbart vedlikehold: Vibrasjonssensorer og spindelbelastningsovervåking mater data til analyseplattformer som forutsier hjulglass, lagerslitasje eller problemer med kjølevæskesystemet før de forårsaker skrot eller maskinskade.
En fullt integrert CNC sylindrisk slipecelle kan redusere skraphastigheten med 60–80 % sammenlignet med operatøravhengige NC-prosesser , basert på dokumenterte case-studier i billeverandørmiljøer der Cpk-verdier ble forbedret fra under 1,0 til over 1,67 etter overgang til CNC med aktiv måler.
Velge en CNC sylindrisk sliper : Sjekkliste for praktiske spesifikasjoner
Ved evaluering av CNC sylindriske slipemaskiner for en spesifikk applikasjon, bør følgende spesifikasjonsparametre verifiseres mot produksjonskrav:
- Slipelengde og svingdiameter: Sørg for at maskinens kapasitet dekker de maksimale arbeidsstykkedimensjonene med margin.
- Nøyaktighet for arbeidshode og halestokkspindel: Be om utløpsspesifikasjoner; presisjonsapplikasjoner krever under 1 µm spindelløp.
- Antall CNC-akser: To-akse (X, Z) dekker de fleste sylindriske arbeid; legg til C-akse for ikke-runde former, B-akse for innvendig slipefestesvivel.
- Hjulhodekonfigurasjon: Enkelt-, tvilling- eller flerhjulshoder påvirker fleksibiliteten; tvillinghoder tillater samtidig OD- og ID-sliping.
- Målesystem: In-prosess luftmåling foretrekkes for presisjon; etterprosessmåling med automatisk offset-tilbakemelding er minimum for ubemannet operasjon.
- Kontrollerplattform: Bekreft tilgjengeligheten av applikasjonsspesifikke slipesykluser (oscillasjon, dykk, traversering) og kompatibilitet med anleggets DNC-systemer.
- Kjølevæskesystemfiltrering: Finkornsliping for Ra under 0,2 µm krever kjølevæske filtrert til 10 µm eller finere for å forhindre overflateriper fra slipende partikler.


