 0086-15068518279 (kinesisk)/001-5416026691 (engelsk)


 No
Ved vurdering av a CNC sylindrisk kvern , er de mest kritiske funksjonene å prioritere sub-mikron posisjoneringsnøyaktighet, statisk og dynamisk maskinstivhet og et sofistikert CNC-kontrollsystem i stand til å håndtere kompleks interpolasjon. En høyytelsesmaskin må levere en overflatefinish (Ra) så lav som 0,1 μm til 0,4 μm konsekvent mens du opprettholder stramme dimensjonstoleranser, ofte innenfor ±0,001 mm . Utover grunnleggende spesifikasjoner, definerer integreringen av høyoppløselige tilbakemeldingsskalaer, termisk stabil støping og intuitiv samtaleprogrammering forskjellen mellom en standard kvern og en høypresisjonsproduksjon.
Strukturell integritet og termisk stabilitet
Grunnlaget for enhver presisjonsslipeoperasjon er maskinsengen. Uten en stabil base er alle elektroniske kompensasjoner bare "plaster" for mekaniske mangler.
Dempende egenskaper for basen
Moderne CNC sylindrisk kverns bruker ofte Granitan® (polymerbetong) eller høyverdig Meehanite-støpejern . Polymerbetong tilbyr opptil 10 ganger bedre vibrasjonsdemping enn tradisjonelt grått støpejern, som er avgjørende for å oppnå speilfinish og forlenge hjulets levetid. Vibrasjoner under slipeprosessen fører til skravlemerker, som er den primære årsaken til avviste deler i høypresisjonsindustrier som romfart eller medisinsk produksjon.
Termisk forskyvningskontroll
Sliping genererer betydelig varme. En nøkkelfunksjon å se etter er en symmetrisk design av maskinsengen og hodestokken. Dette sikrer at enhver termisk ekspansjon skjer jevnt, og minimerer innvirkningen på senterlinjejusteringen. Se også etter maskiner som har funksjoner kjølte kjølevæskesystemer som sirkulerer gjennom spindelhuset og sengen for å opprettholde en konstant driftstemperatur innenfor ±0,5°C av det omgivende miljøet.
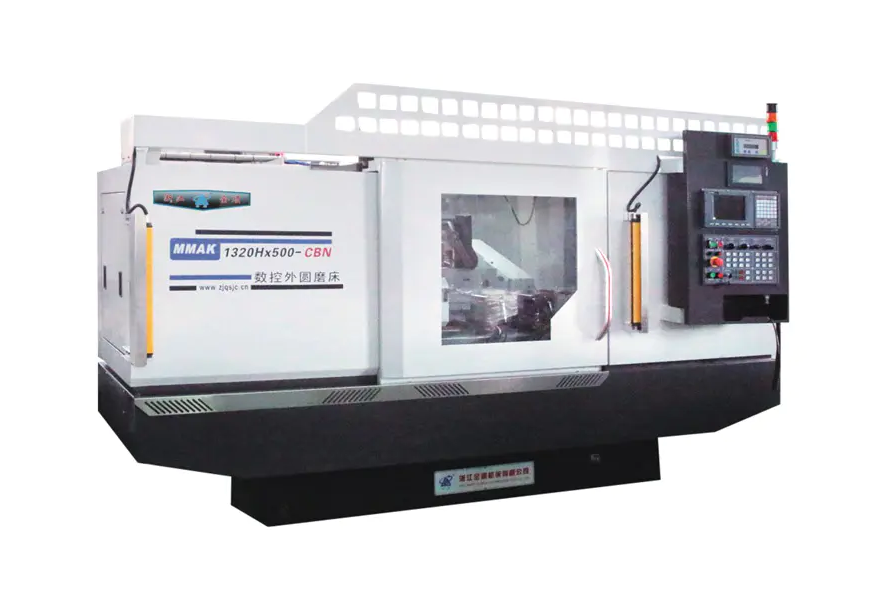
Høypresisjonsspindelsystemer
Hjulhodespindelen er hjertet i slipemaskinen. Dens rotasjonsnøyaktighet dikterer direkte rundheten og overflatekvaliteten til arbeidsstykket.
Hydrostatiske vs. rullende elementlager
Du må velge mellom hydrostatiske lagre og høypresisjons antifriksjonslagre (rullelager). Hydrostatiske spindler flyt akselen på en tynn oljefilm, noe som resulterer i null metall-til-metall-kontakt og nesten uendelig liv. De tilbyr eksepsjonell utløpsnøyaktighet (ofte mindre enn 0,0001 mm ). Motsatt er keramiske kulelager med høy presisjon foretrukket for høyhastighetsapplikasjoner der stivhet og enkelt vedlikehold er prioritert.
Arbeidshode allsidighet
En nøkkelfunksjon for universal CNC sylindrisk kverns er en svingbart arbeidshode (B-akse) . Se etter arbeidshoder drevet av direktedrevne motorer . Direkte kjøring eliminerer tilbakeslag fra gir eller belter, noe som muliggjør høyoppløselig C-akse interpolering. Dette er kritisk for "ikke-rund" sliping (f.eks. kammer, stanser eller eksentriske aksler).
| Funksjon | Hydrostatiske lagre | Presisjonsrullelager |
|---|---|---|
| Utløpsnøyaktighet | < 0,1 µm | 0,5 - 1,0 µm |
| Vibrasjonsdemping | Utmerket | Moderat |
| Vedlikehold | Lav (ingen slitasje) | Erstatning nødvendig |
CNC-kontroll og programmeringsprogramvare
Maskinens intelligens ligger i kontrollsystemet. En kvern er bare så dyktig som programvaren som driver den.
Samtalegrensesnitt
Avansert CNC-slipefunksjon samtaleprogrammeringsgrensesnitt . Dette lar operatører legge inn deldimensjoner, materialtype og ønsket finish direkte i en GUI uten å måtte skrive manuell G-kode. Dette reduserer oppsetttiden med opptil 50 % for komplekse deler. Se etter programvare som inkluderer innebygd kollisjonsovervåking for å beskytte den dyre spindelen og arbeidsstykket under den første kjøringen.
Lineær motorteknologi
For høydynamiske applikasjoner, lineære motorer på X- og Z-aksene er overlegne tradisjonelle kuleskruer. Lineære motorer gir høyere akselerasjonshastigheter og eliminerer mekanisk tilbakeslag. Når paret med høyoppløselige glassvekter (f.eks. 0,05 μm oppløsning ), kan maskinen oppnå repeterbarhet for posisjonering som kuleskruer ikke kan matche over lengre tids bruk.
Automatisert dressing og måling under prosess
For å oppnå konsistent masseproduksjon, må CNC sylindrisk sliper kunne kompensere for hjulslitasje og delavvik automatisk.
- Automatisk hjuldressing: CNC-en bør kontrollere dressing-syklusen ved å bruke diamantskiver eller enkeltpunkts dressers. Avanserte systemer inkluderer Sensorer for akustisk emisjon (AE). som oppdager den "første berøringen" mellom kommoden og hjulet, minimerer mengden slipemiddel som fjernes og forlenger levetiden til hjulet.
- Måling under prosess: En måleprobe eller "hopp-på"-måler lar CNC-en måle delen mens den males . Systemet justerer automatisk den endelige malematingen basert på sanntidsdata for å kompensere for termisk drift eller hjulavbøyning, og sikrer at hver del i en batch er identisk.
- Gap kontroll: Denne funksjonen bruker AE-sensorer for å oppdage når hjulet er i ferd med å berøre arbeidsstykket, slik at maskinen kan bytte fra rask tilnærming til finmating øyeblikkelig, og eliminerer "luftsliping" og reduserer syklustider med 10 % til 20 % .
Flerhjulskonfigurasjoner og universell kapasitet
Fleksibilitet er en stor trend i CNC sylindrisk sliping , spesielt for jobbbutikker som håndterer ulike delgeometrier.
Turret hjulhoder
Se etter maskiner utstyrt med en automatisk svingbart hjulhode (Turret) . Disse tårnene kan holde flere hjul - for eksempel ett for utvendig sliping, ett for innvendig sliping og et tredje for flatsliping. En CNC-styrt B-akse tårn kan rotere til ønsket posisjon med høy repeterbarhet (f.eks. ±1 buesekund ), slik at en del kan bli helt ferdig i en enkelt oppsett . Dette eliminerer feilene som oppstår når en del gjenoppspennes.
Innvendige slipevedlegg
Selv om ditt primære fokus er OD (ytre diameter) sliping, å ha en nedsvingbar eller tårnmontert Intern sliping (ID) spindel er en significant advantage. Ensure the CNC can handle the transition between OD and ID cycles seamlessly, including the different speeds and dressing requirements for the smaller ID wheels.
Miljø- og sikkerhetsfunksjoner
Høyhastighetssliping skaper fin tåke og potensielle farer som må håndteres av maskinens design.
- Full vedlegg: En høykvalitets CNC-kvern bør være helt lukket for å inneholde kjølevæskespray og slipestøv. Dette er ikke bare for renslighet; det er avgjørende for integrerte tåkeavsugssystemer å jobbe effektivt.
- Brannslokkingssystemer: Hvis du bruker oljebaserte kjølevæsker for høypresisjonsfinish, en integrert CO2 eller tørr kjemisk brannslukkingssystem er en mandatory safety feature.
- Ergonomisk belastning: For manuell eller halvautomatisk lasting bør bordhøyden og dørklaringen tillate enkel tilgang. For helautomatisert produksjon bør maskinen være "robotklar" med standardiserte grensesnitt (f.eks. Profibus eller Ethernet) og automatiserte dører.
Endelig sjekkliste for utvelgelse
Når du fullfører valget ditt, kontroller følgende spesifikasjoner mot dine mest krevende delkrav:
- Maks avstand mellom sentrene: Sørg for en 20 % buffer over den lengste delen.
- Sving over bordet: Sjekk at delen med største diameter pluss klaringen til måleren passer komfortabelt.
- Hjuldiameter: Større hjul (f.eks. 500 mm) varer lenger og opprettholder overflatehastigheten bedre enn mindre hjul.
- CNC-oppløsning: Se etter 0,0001 mm inkrementfunksjon i kontrollprogramvaren.
- Bakdekseldesign: A finjusterbar bakdel (for konisk korreksjon) er avgjørende for nøyaktighet på lang skaft.


