 0086-15068518279 (kinesisk)/001-5416026691 (engelsk)


 No
Driftsprosedyrene for a sylindrisk slipemaskin omfatter hovedsakelig seks trinn: klargjøring av arbeidsstykket, inspeksjon av maskinverktøy, installasjon og justering av slipeskiven, sliping, måling og korrigering, og rengjøring og vedlikehold. Under drift involverer forholdsregler hovedsakelig sikker drift, forhindrer skade på arbeidsstykket, opprettholder slipenøyaktighet og regelmessig vedlikehold. Spesifikt, før du starter den sylindriske slipemaskinen, bør operatøren sjekke om maskinens smøresystem og elektriske system er normale, sørge for at slipeskiven er sikkert installert og justere slipehastigheten og matehastigheten. Under bearbeiding bør prinsippet om gradvis sliping og gjentatt måling følges for å sikre arbeidsstykkets dimensjons- og overflatenøyaktighet. Etter sliping bør verktøymaskinen, slipeskiven og arbeidsbordet rengjøres umiddelbart for å forhindre at jernspon og støv påvirker etterfølgende bearbeiding.
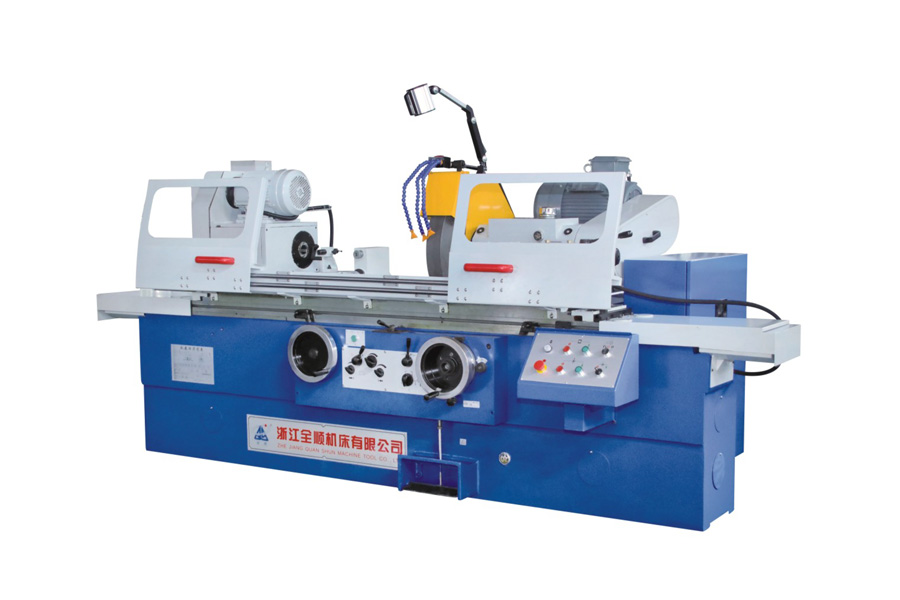
Detaljerte driftsprosedyrer for en sylindrisk slipemaskin
Forberedelse av arbeidsstykket
Før bearbeiding med en sylindrisk slipemaskin, må arbeidsstykket rengjøres grundig, fjerne grader og oljeflekker. For presisjonsakseldeler er det også nødvendig å sjekke for bøynings- eller overflatedefekter.
Inspeksjon av verktøymaskiner
Før du starter maskinen, kontroller at smøresystemet, kjølesystemet, føringsveiene og ledeskruen er i normal tilstand. For CNC sylindriske slipemaskiner er det også nødvendig å kontrollere om programinngangen er riktig.
Installasjon og justering av slipeskiven
Slipeskiven er kjernekomponenten i en sylindrisk slipemaskin. Under drift er det viktig å sikre at slipeskiven er balansert og justere klaringen mellom slipeskiven og arbeidsstykket for å unngå oversliping og skade på den bearbeidede overflaten.
Slipeprosess
Velg riktig hastighet og matehastighet i henhold til bearbeidingskravene, og bearbeid arbeidsstykket trinn for trinn ved hjelp av en grovsliping – semi-finish sliping – finish sliping-metode. Under slipeprosessen må operatøren kontinuerlig overvåke arbeidsstykkets temperatur for å unngå termisk deformasjon som påvirker maskineringsnøyaktigheten.
Måling og korrigering
Bruk presisjonsmåleverktøy for regelmessig å måle arbeidsstykkets dimensjoner og rundhet, og korrigere eventuelle avvik umiddelbart. Presisjonssylindriske slipemaskiner kan oppnå automatisk korreksjon gjennom CNC-systemet, noe som forbedrer effektiviteten og nøyaktigheten.
Rengjøring og vedlikehold
Etter hver maskineringsoperasjon skal verktøymaskinen, slipeskiven og arbeidsstykkets overflater rengjøres. Kontroller samtidig smøreoljenivået og kjølevæsketilstanden for å sikre jevn drift for neste maskineringsoperasjon.
Forholdsregler for drift av sylindrisk slipemaskin
Sikker drift: Operatører må bruke vernehansker og vernebriller for å forhindre skade fra slipeskvettsprut og arbeidsstykker.
Kontroller slipedybden: Unngå å slipe for dypt i én omgang, noe som kan skade slipeskiven eller deformere arbeidsstykket.
Regelmessig vedlikehold: Kontroller jevnlig slipeskivebalansen, slitasje på maskinens føringsbane og smøresystemet for å forlenge levetiden til den sylindriske sliperen.
Hold miljøet rent: Hold området rundt kvernen rent; jernspon og støv kan påvirke maskinens nøyaktighet.
Beherske driftsprosedyrene og forholdsregler for sylindrisk slipemaskin s er nøkkelen til å sikre behandlingseffektivitet og nøyaktighet. Enten det er en konvensjonell manuell sylindrisk sliper eller en CNC sylindrisk sliper, kan strengt følge prosessflyten og regelmessig vedlikehold av maskinen forlenge levetiden betydelig og forbedre behandlingskvaliteten. Gjennom riktig drift og vitenskapelig vedlikehold, kan sylindriske kverner maksimere sin verdi innen felt som presisjonsakseldeler, bildeler og formproduksjon.


